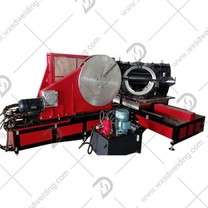
1. Préparez à l'avance la connexion thermofusible. Les tâches préparatoires pour le dispositif de connexion thermofusible à l'avance sont les suivantes : ① Mettre les fiches de la même norme que le tuyau dans le châssis de la machine ; ② Préparez suffisamment d'éléments de support à l'avance pour vous assurer que la canalisation à raccorder à chaud peut être alignée avec l'axe central du châssis de la machine. La même hauteur et facile à déplacer ; ③ Réglez la température de la plaque chauffante électrique sur 200-230 degré, et la température générale est d'environ 210 degrés ; ④ Connectez l'alimentation principale de la machine de soudage thermofusible, allumez l'interrupteur d'alimentation de la plaque chauffante électrique, de l'outil et de la pompe à huile électrique et testez le fonctionnement.
2. Connexion thermofusible. Le processus de connexion thermofusible est le suivant : Vérifiez le pipeline et nettoyez l'extrémité du tuyau → Fixez le tuyau → Fraisez l'extrémité du tuyau avec un outil → Vérifiez le désalignement et l'écart de l'extrémité du tuyau → Chauffage électrique du tuyau et vérifiez le petit sertissage hauteur → Raccord thermofusible du tuyau et refroidissement Puis jusqu'au temps requis → retirer le tuyau. Dans tout le processus de connexion thermofusible, l'opérateur doit se référer aux principaux paramètres de la carte de procédé de soudage pour faire un bon travail, et si nécessaire, il doit être correctement ajusté en fonction des changements de temps, de température ambiante, etc. : ① Vérifiez la norme du tuyau à raccorder à chaud, si le niveau de pression de pétrissage est approprié, vérifiez si la couche de surface est frappée, touchée ou rayée. Si la profondeur de rayure 1 dépasse 10 % de l'épaisseur de la paroi du pipeline, elle doit être partiellement retirée avant de pouvoir être utilisée ; ② Utilisez du papier doux ou utilisez un chiffon imbibé d'éthanol pour nettoyer la graisse ou les débris aux extrémités des deux tuyaux ; ③ Placer les tubes à thermocoller dans les glissières du châssis de la machine, de manière à ce que la longueur des deux extrémités soit appropriée (la plus courte possible sans affecter le fraisage et le chauffage électrique, elle doit être maintenue à 20 ~30 mm), et la partie autre que le châssis de la machine du pipeline est supportée par des objets de support, de sorte que l'axe du pipeline et l'axe du châssis de la machine soient à la même hauteur, puis attaché avec des glissades; ④ Lors de l'insertion de l'outil, allumez d'abord l'interrupteur d'alimentation de l'outil, puis fermez les deux extrémités du pipeline et appliquez une pression de pétrissage modérée jusqu'à ce que des copeaux continus apparaissent aux deux extrémités (l'épaisseur des copeaux est de 0.5-10 mm, et l'épaisseur des copeaux peut être ajustée en ajustant la hauteur de la lame de fraisage), supprimer la pression de pétrissage. , attendez un moment, puis retirez le cadre mobile et éteignez l'alimentation de l'outil hôte ; ⑤Retirez l'outil, fermez les deux extrémités du tuyau et vérifiez l'alignement des deux extrémités (le désalignement des deux extrémités du pipeline ne peut pas dépasser 10 % de l'épaisseur de la paroi, après avoir ajusté la rectitude du pipeline et les glissements élastiques doivent être amélioré ; l'écart entre les deux extrémités de la canalisation ne doit pas dépasser 0,3 mm (inférieur à de225 mm), 0,5 mm (inférieur à de225 mm~400 mm), 1 mm (au-dessus de 400 mm), s'il ne répond pas aux exigences, il doit être fraisé ici jusqu'à ce que les exigences soient satisfaites 6. Une fois que la température de la plaque chauffante électrique atteint la valeur définie, placez-la dans le rack de la machine et appliquez la pression de pétrissage requise jusqu'à ce que le petit sertissage des deux côtés atteigne la hauteur requise et que la pression de pétrissage soit réduite. à la valeur standard (des deux côtés de l'extrémité du tuyau). Continuez simplement à toucher le milieu de la plaque chauffante électrique pour faire une réaction endothermique), une fois le temps écoulé, desserrez le cadre mobile, retirez rapidement la plaque chauffante électrique et puis fermez les deux extrémités du tube, le temps de conversion est raccourci autant que possible et les exigences sont atteintes après refroidissement. Après un long moment, relâchez la pression, desserrez les glissades et retirez les canalisations connectées.
3. Les principaux paramètres directement liés au processus de thermofusion et à la connexion thermofusible sont : la température, le temps et la pression de pétrissage. La courbe du processus de fusion à chaud représente la relation entre la pression de pétrissage et le temps dans l'ensemble du processus de connexion à fusion à chaud.